Sylinderhodeforsegling Forbrenningskammer, husventiler og tennplugger, danner kjølevæskepassasjer...
Bransjyheter
Hjem / Nyheter / Bransjyheter / Zinc Alloy Die Castings: Alloys, Benefits, Applications & Design Guide

Sinklegeringsstøpegods tilbyr en kombinasjon som få produksjonsmaterialer kan matche: styrke og seighet tilstrekkelig for bilsikkerhetskomponenter, pluss de tynne veggene, stramme toleransene og den glatte overflaten som dekorative maskinvare- og elektronikkhus krever. Den praktiske konklusjonen er enkel. Hvis delen passer i hånden din og produksjonsvolumet er høyt, sinklegeringsstøping er vanligvis den mest økonomiske veien til en slitesterk metalldel .
Sink smelter ved omtrent 420 °C, fyller komplekse dysehulrom raskt og produserer repeterbare deler med minimal sekundær maskinering. Ningbo Yunmai presisjonsmaskineri, en produsent av støpegods med intern formdesign og produksjon, har levert sinklegeringsstøpegods sammen med aluminium- og magnesiumkomponenter til kunder i bilindustrien, kommunikasjon, belysning, maskinvare og maskiner siden 2012. Det som følger gjenspeiler daglige produksjonsbeslutninger, ikke bare materialdataark.
Sinklegeringsstøping er en høytrykksprosess der smeltet sinklegering injiseres i en herdet ståldyse med høy hastighet. Metallet stivner i løpet av sekunder, og hver maskinsyklus produserer en ferdig, dimensjonskonsistent del. Fordi formen fylles på en brøkdel av et sekund, kan detaljer så fine som 0,3 mm reproduseres, og del-til-del-konsistens holder seg over lange produksjonsserier. Det er en effektiv metode for middels til høyt volumproduksjon av komplekse deler med tynne seksjoner og innstøpte funksjoner som gjenger, bosser og små hull.
Sinkstøpelegeringer faller inn i to familier. ZAMAK-legeringer, som kombinerer sink med aluminium, magnesium og noen ganger kobber, dekker de fleste produksjonsdeler. ZA-legeringer bruker høyere aluminiuminnhold for å forbedre styrke ved forhøyede temperaturer og krypemotstand. Fordi hver klasse balanserer styrke, duktilitet, hardhet og støpeevne forskjellig, legeringsbeslutningen bør tas før formen utformes , ikke etter at tegningen er utgitt.
Fire kvaliteter dekker det store flertallet av sinkpressestøpte i produksjon i dag.
| Legering | aluminium % | Kobber % | Nøkkelegenskaper | Typiske applikasjoner |
|---|---|---|---|---|
| Zamak 3 | 3,5 - 4,3 | 0 | Beste allsidig balanse mellom styrke, duktilitet og støpbarhet; utmerket pletteringsresultat | Generelle mekaniske deler, kabinetter, maskinvare |
| Zamak 5 | 3,5 - 4,3 | 0,75 - 1,25 | Høyere styrke og hardhet enn Zamak 3 | Bilkomponenter, maskineri deler |
| Zamak 2 | 3,5 - 4,3 | 2,5 - 3,5 | Høyeste styrke og hardhet blant ZAMAK-karakterer; gode bæreegenskaper | Gir, lagre, høylastbraketter |
| ZA-8 | 8,0 - 8,8 | 0,8 - 1,3 | Forbedret krypemotstand og styrke ved høye temperaturer | Hus og konstruksjonsdeler nær varmekilder |
Spesiallegeringer med høy fluiditet presser minimum veggtykkelse ned til omtrent 0,5 mm, noe som er verdifullt for lette elektroniske skjold og fint detaljerte dekorative deler. ZA-12 og ZA-27 er også tilgjengelige, men de vurderes vanligvis når gravitasjons- eller lavtrykksstøping kommer inn i avgjørelsen; for konvensjonell trykkstøping er de fire karakterene ovenfor det praktiske settet. For de fleste struktur- og maskinvarekomponenter er imidlertid Zamak 3 det sikreste utgangspunktet: det er den best dokumenterte karakteren, med forutsigbare mekaniske egenskaper og veletablert pletteringsadferd. Siden legeringskjemi og prosessstandarder fortsetter å utvikle seg, vurderes nyheter om støpingsindustrien hjelper med jevne mellomrom ingeniører med å holde spesifikasjonene oppdatert.
Saken for sink viser seg i fem målbare fordeler:
For elektronikk er det en ekstra fordel: sink gir naturlig elektromagnetisk interferensskjerming, en egenskap som plasthus kun kan oppnå med påførte ledende belegg.
Sinklegeringsstøpegods vises i flere bransjer enn de fleste kjøpere er klar over.
Bilkomponenter. Låsesylindere, sikkerhetsbelteankere, speilmekanismer, sensorhus og små braketter er typiske sinkdeler. De er små, men sikkerhetsrelevante, så dimensjonsstabilitet og materialkonsistens er avgjørende. Vår sinklegering bilkomponenter produseres etter den forventningen, vanligvis med dyser designet internt for å holde toleranser under kontroll.
 Leverandører av spesialtilpassede sinklegeringer for bilkomponenter, fabrikk Ningbo Yunmai Precision Machinery Co., Ltd. er Kinas spesialtilpassede sinklegering bilkomponentleverandører og sinklegering bilkomponenter... Se produkt →
Elektroniske og elektriske deler. Koblinger, bryterhus, terminaler og mikrogirkasser bruker sink for sin dimensjonale presisjon, tynnveggede duktilitet og ledende skjerming. Når et hus må være både lite og elektromagnetisk skjermet, er sink ofte mer økonomisk enn plast med sekundærbelegg. Representative eksempler, inkludert hus og deksler med innstøpte detaljer, er vist i vår sinklegering elektronikk og elektriske deler .
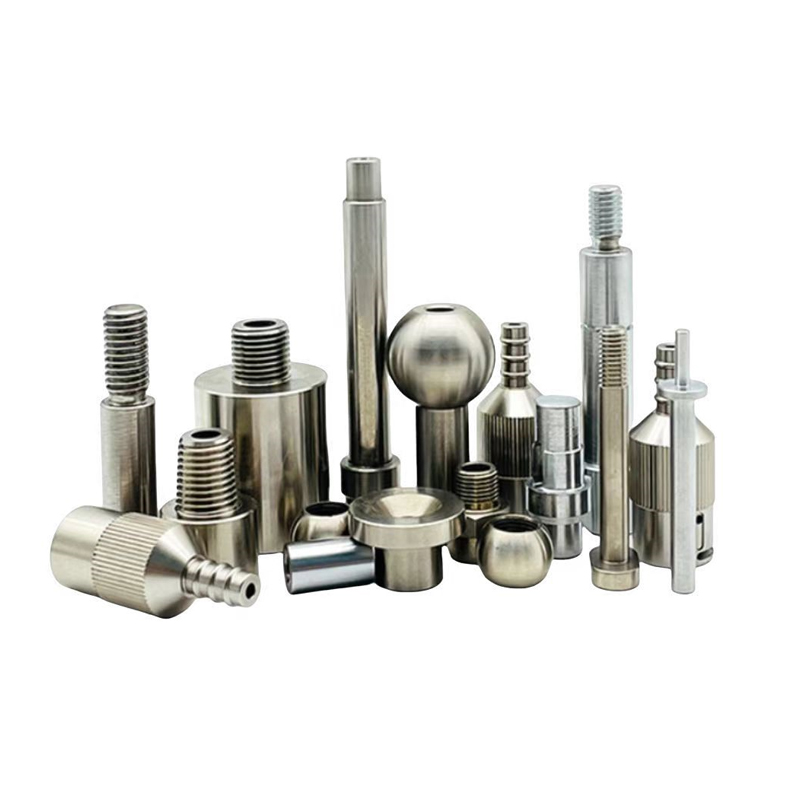 Leverandører av spesialtilpasset sinklegering av elektronikk og elektriske deler, fabrikk Ningbo Yunmai Precision Machinery Co., Ltd. er Kina-leverandører av spesialtilpasset sinklegering av elektronikk og elektriske deler og sinklegering elektronisk... Se produkt →
Maskinvare og baderomstilbehør. Overflatefinish er den avgjørende faktoren i denne sektoren. Kranhåndtak, dusjhoder, dørlåser og skapbeslag er støpt i sink fordi materialet gjengir fine detaljer og aksepterer krom, børstet nikkel og PVD-finish uten porøsitetsproblemer. Vår sinklegering maskinvare og baderomstilbehør administreres som en dedikert linje, siden etterbehandlingskvalitet avhenger av kontrollert smeltekvalitet og godt utformede dyser.
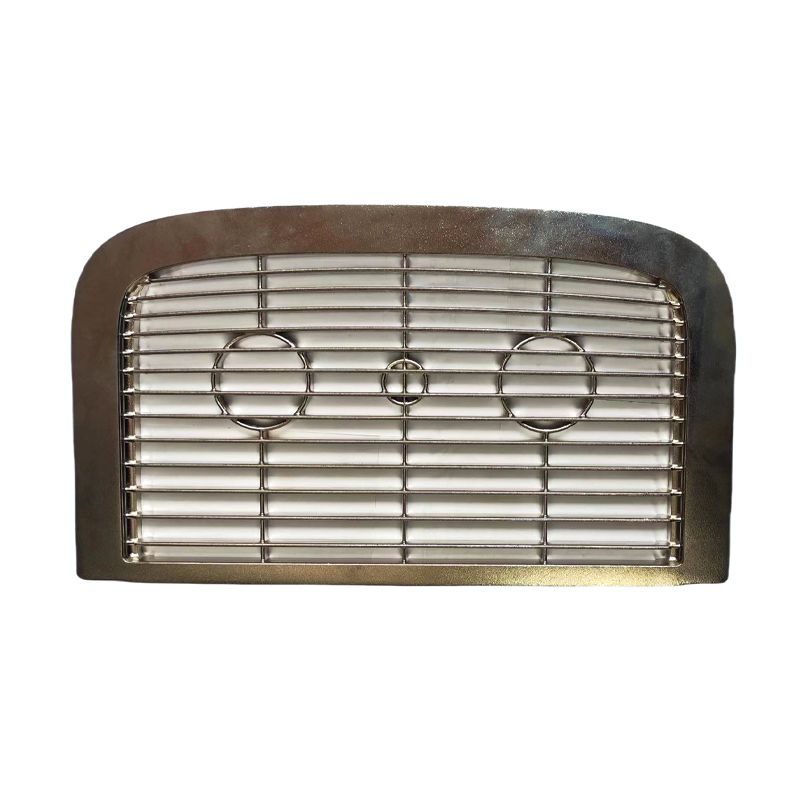 Leverandører av spesialtilpasset sinklegering maskinvare og baderomstilbehør, fabrikk Ningbo Yunmai Precision Machinery Co., Ltd. er Kina-leverandører av tilpasset sinklegering maskinvare og baderomstilbehør og sinklegering maskinvare ... Se produkt →
Maskiner og industrideler. Pneumatiske koblinger, spaker, gir, kam og små pumpekomponenter er avhengige av sinks lager- og slitasjeegenskaper, som tillater direkte metall-til-metall-kontakt i saktegående mekanismer uten separate foringer. Utover disse sektorene dukker sink også opp i håndverktøy, industrielle koblinger og dekorative detaljer, der pletteringskvalitet og dimensjonskonsistens betyr mer enn råstyrke.
Hold veggene så jevne som mulig, vanligvis 0,8 til 1,5 mm for konstruksjonsdeler. Plutselige tykkelsesendringer skaper synker og indre porøsitet, fordi tykke seksjoner forblir smeltet lenger og trekker materiale fra overflaten. Der ekstra stivhet er nødvendig, legg til ribber i stedet for å øke veggtykkelsen.
Design i minst 0,5° trekk på hulromsvegger og 1° til 1,5° på kjerner, slik at delen frigjøres pålitelig fra dysen. Innvendige hjørner trenger sjenerøse radier; skarpe hjørner konsentrerer stress og langsom metallflyt, og produserer både kosmetiske og mekaniske defekter. Moderne mold-flow-analyse identifiserer fyllings- og størkningsproblemer før stål kuttes, og derfor bør en ny dyse aldri godkjennes uten simuleringsgjennomgang.
Spesifiser toleranser i henhold til funksjon. Et praktisk utgangspunkt er ±0,05 mm på sammenfallende flater og mer avslappede verdier andre steder, slik at man unngår kostnadene ved unødvendig stramme tegninger. Tråder, spor og press-fit funksjoner kan vanligvis støpes direkte. Hvis delen skal belegges, husk at dekorative krom- og nikkelsystemer tilfører overflaten flere mikron og kan påvirke tettsittende dimensjoner.
Den raske beslutningsregelen: velg sink for små, komplekse deler med høy presisjon; velg aluminium for store, lette konstruksjonsdeler som ser høyere driftstemperaturer.
Noen få tall gjør avveiningen konkret. Sinks smeltepunkt på ca. 420°C tillater raskere sykluser og vanligvis to til tre ganger levetiden til et tilsvarende aluminiumsverktøy. Sink kan støpes med vegger ned til 0,5 mm, mens aluminium generelt trenger minst 1,5 mm for å unngå kaldflyt og porøsitet. Sink gir også høyere slagstyrke og en bedre støpt overflate. Aluminiums fordeler er dens tetthet, omtrent en tredjedel lavere, og dens sterkere ytelse ved høye temperaturer.
Blandede prosjekter er vanlige: et stort aluminiumshus sammen med små sinkbraketter, eller en sinkmekanisme inne i en aluminiumsramme. Begge metallene har sin plass, og ved å produsere begge kan vi anbefale basert på funksjon fremfor tilgjengelig utstyr. For en rettferdig kostnadssammenligning, modeller den ferdige delkostnaden inkludert verktøyavskrivning, syklustid, sekundære operasjoner og etterbehandling, i stedet for å sammenligne materialprisen per kilo alene.
Den største enkelthendelsen for kostnad og ledetid er om leverandøren designer og bygger formen internt. Når formdesign, verktøyfremstilling og støping håndteres av separate selskaper, blir toleranser en forhandling i stedet for en ingeniørbeslutning. En leverandør som kontrollerer hele kjeden komprimerer tidsplanen og tar et tydelig ansvar for resultatet.
Still disse fem spørsmålene før du velger en partner:
Et støperi med bred brukserfaring bringer prosessdisiplin til små presisjonsdeler. Dyseprodusenter som har bygget støpeformer for overføringshus, kommunikasjonskomponenter og belysningsdeler forstår porting, termisk kontroll og utstøting på måter som forhindrer problemer nedstrøms. Følg vår selskapets nyheter for oppdateringer om verktøy og produksjonsmuligheter.
Med riktig legering, riktig formdesign og en partner som kontrollerer begge deler, pressstøpte av sinklegeringer er fortsatt en av de mest pålitelige og kostnadseffektive metallformingsprosessene tilgjengelig for produsenter.

Sylinderhodeforsegling Forbrenningskammer, husventiler og tennplugger, danner kjølevæskepassasjer...

Kamakselbrakettdekselet sikrer kamakselposisjonen, forsegler oljekanaler for å forhindre lekkasje...

Aluminium die-casting girkasseform De mest kritiske kravene: 1. Materielle egenskaper krever h...

Die Casting Transmission Em Side Housing Mold er designet av JYD (Yunmai) for Nio Transmission ba...

Overføring bakhusformer er grunnleggende for effektiv og presis fremstilling av drivlinjer for bi...

Seres transimisjon vedtar kompleks hulhetsstruktur; High Efficiency kjølesystem, utviklingen av f...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Alle rettigheter forbeholdt
